煤矿里的掘进机是实打实的核心大型设备,天天泡在粉尘漫天、冲击荷载拉满的恶劣环境里连轴转,它的传动系统里主轴承、齿轮箱这俩关键部件,润滑管护的难度可想而知。而在线油液监测就像一位寸步不离的贴身守护神,稳稳托住了掘进机不停机高效运转的底线。
一、 掘进机润滑系统的独有挑战
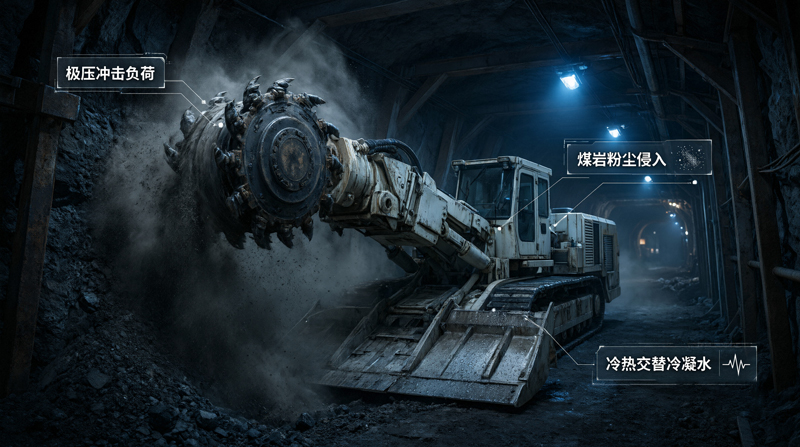
掘进机在工作时,主轴承受力复杂,且直接暴露于高粉尘环境,其润滑系统面临前所未有的压力:
1. 极压负荷: 截割岩石时,主轴承和齿轮承受巨大的冲击载荷。
2. 极端污染: 煤岩粉尘无处不在,极易通过呼吸阀或密封缝隙侵入润滑油。
3. 温度剧变: 工作时产生大量摩擦热,停机后温度迅速下降,易产生冷凝水。
二、 英力传感器如何为掘进机“保驾护航”
我们在掘进机油箱回油路关键位置安装多参数集成式在线传感器,实时监控:
1. 主轴承早期失效预警:
技术核心: 高灵敏度铁磁性磨粒监测。主轴承一旦出现早期疲劳剥落,会产生特征性的大尺寸铁磁性磨粒。我们的传感器能优先捕捉这些“故障的先兆信号”,相比传统的振动分析,能更早地发现潜在问题。
价值: 避免主轴承突然卡死造成的整机瘫痪,维修成本可降低70%以上。
2. 齿轮箱健康管理:
技术核心: 多元素金属分析。同时监测Fe(齿轮)、Cu(衬套)、Pb/Sn(轴承合金)等元素。通过观察各元素的变化趋势与比值,不仅可以判断磨损严重程度,还能辅助定位磨损部件。
价值: 为计划性维修提供精确依据,防止故障扩大化。
3. 油品状态实时评估:
技术核心: 介电常数+粘度+温度补偿算法。通过建立多参数融合模型,准确剔除温度对测量的影响,真实反映油品的氧化程度和添加剂损耗情况。
价值: 确保润滑油始终处于有效状态,在最需要的时候提供足够的极压抗磨保护。
结论: 对于掘进机而言,油液在线监测已从“辅助工具”升级为“核心保障”。它让看不见的内部磨损变得可视化、可预测,是实现煤矿掘进工作面少人化、无人化智能运维的数据基石。